
 English
 简体中文
Maksud "Kualiti" untuk Lapik Kasut Brek
Kualiti dalam pembuatan kasut brek bukanlah hasil ujian tunggal. Ia adalah ketekalan prestasi geseran, kestabilan terma, ketepatan dimensi dan integriti mekanikal merentas setiap kumpulan yang dihantar oleh loji, dan pembeli yang menilai pembekal harus mencari bukti keempat-empatnya.
Konsistensi geseran diutamakan. Pelapik trak tugas berat biasanya dirumuskan untuk memegang pekali geseran antara 0.35 dan 0.45, dan tetingkap penerimaan pengeluar adalah kira-kira 0.05 di atas atau di bawah sasaran merentas julat suhu penuh. Jika geseran melayang di luar tingkap itu, pemandu akan mengalami brek yang lemah atau cengkam, tindak balas brek yang tidak selesa, dan lapisan haus tidak sekata.
Kestabilan terma juga penting. Lapisan pudar, kehilangan geseran pada suhu tinggi, merupakan penyumbang utama kepada kecemasan brek trak berat pada gred menuruni bukit yang panjang. Lapisan yang disahkan kualiti penurunan penurunannya antara 100 C dan 300 C di dalam tingkap yang diisytiharkan dan bukannya jatuh secara mendadak apabila dram menjadi panas.
Kawalan Bahan Mentah: Di Mana Kualiti Diputuskan
Setiap kecacatan kualiti yang ditemui dalam lapisan siap boleh dikesan kembali kepada keputusan bahan mentah yang dibuat beberapa minggu lebih awal, itulah sebabnya pemeriksaan bahan masuk adalah barisan pertahanan pertama. Formulasi pelapik brek dibina daripada empat keluarga bahan, dan setiap satu memerlukan penerimaan penerimaan yang ditetapkan sebelum ia memasuki pengeluaran.
- Pengikat resin, biasanya fenolik: lot masuk diperiksa untuk masa gel, kelikatan, dan kandungan fenol bebas.
- Gentian tetulang seperti aramid, kaca dan bulu mineral: taburan panjang, kekuatan tegangan dan kandungan lembapan direkodkan.
- Pengubah suai geseran, termasuk bahan pelelas dan pelincir pepejal: taburan saiz zarah dan ketulenan kimia yang disahkan oleh analisis penapis.
- Pengisi dan bahan bantu sebatian: ketumpatan, penyerapan minyak, dan konsistensi warna dibandingkan dengan spesifikasi pembekal yang diluluskan.
Setiap lot masuk membawa kod kelompok unik yang memautkan penghantaran bahan mentah ke nombor bahagian lapisan siap. Jika aduan datang kembali dari lapangan, pengilang boleh mengesan bahagian yang gagal kepada pembekal, tarikh penghantaran dan sijil ujian dalam beberapa minit. Di bawah peraturan IATF 16949, kebolehkesanan itu boleh diaudit, bukan pilihan.
Proses Pengilangan: Dikawal pada Setiap Langkah
Setelah bahan yang diluluskan sampai ke tingkat pengeluaran, kualiti ditentukan oleh disiplin proses: prosedur yang didokumenkan untuk setiap peringkat, parameter yang dilog untuk setiap pengeluaran dan keluaran yang disahkan selepas setiap operasi. Titik kawalan adalah sama sama ada kilang membina pelapik sahaja atau kasut brek berbaris lengkap.
- Menimbang dan mencampurkan: rumusan ditimbang kepada toleransi 0.5 peratus dan diadun dalam kitaran ricih tinggi bermasa. Log pengadun merekodkan masa kitaran, kelajuan bilah dan suhu campuran.
- pengacuan: campuran yang telah dibentuk ke dalam lapisan hijau di bawah tekanan terkawal dan suhu acuan. Parameter akhbar direkodkan setiap kitaran dan disemak setiap hari.
- pengawetan: pelapik dibakar pada jadual jadual berperingkat yang menghilangkan meruap dan memaut silang matriks resin. Data profil ketuhar diarkibkan setiap kelompok.
- Pengisaran dan kemasan: permukaan dikisar mengikut toleransi ketebalan yang ditentukan, dan sampel daripada setiap kelompok yang diukur terhadap lukisan FMSI untuk ketebalan, lebar dan ruang.
- Perhimpunan untuk kasut bergaris: tork rivet, kedalaman countersink, dan penjajaran lubang diperiksa, bersama-sama dengan jurang antara lapisan dan jaringan kasut.
- Penandaan dan pembungkusan: nombor FMSI, kod kelompok dan tarikh pembuatan ditetapkan secara kekal pada setiap bahagian, melengkapkan gelung kebolehkesanan.
Disiplin yang sama berlaku pada bahagian logam kasut brek. Kasut toleransi lukisan mesti memegang segi empat sama web-platform dan kedudukan lubang rivet di dalam kawasan, dan itu adalah tugas untuk mengukur ukuran, bukan untuk pemeriksaan visual. Pada bahagian seperti Kasut brek keluli 4709ES2 , semakan dimensi dijalankan pada bahagian khusus di hujung baris pemesinan.
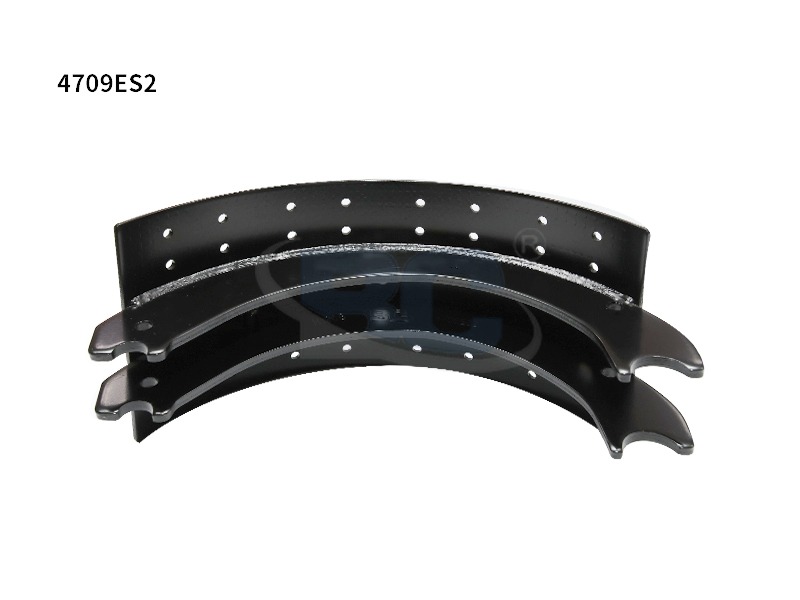 Custom 4709ES2 Kasut Brek OEM Pengeluar, Pengeksport, Syarikat Zhejiang Bangchi Auto Parts Co., Ltd. Adalah China Custom 4709ES2 Kasut Brek OEM Pengilang, Pengeksport, Syarikat, Nombor Bahagian:4709ES2 Produc... Lihat Produk →
Pengujian: Apa yang Diukur Sebelum Penghantaran
Tiada lapisan meninggalkan loji terkawal kualiti tanpa lulus ujian makmal yang ditetapkan, dan penerimaan adalah khusus dan boleh diukur. Kriteria di bawah menunjukkan ujian pelepasan teras yang digunakan untuk menggantikan tugas berat.
| Ujian | Perkara yang disahkan | Penerimaan biasa |
| Kekuatan ricih | Lekatan lapisan ke web | Min 12 MPa, tiada delaminasi |
| Geseran dan pudar | Kestabilan Mu dari 100 C hingga 300 C | Dalam 0.05 daripada nilai sasaran |
| Kadar pakai | Hayat perkhidmatan jarak jauh | Max 0.2 mm setiap 1,000 km |
| Dimensi pemeriksaan | Ketebalan, lebar, jejari lengkok | Setiap toleransi lukisan FMSI |
| Tarik rivet (kasut bergaris) | Pengekalan mekanikal | Tiada longgar pada beban terkadar |
Keputusan makmal disahkan dengan sampel daripada setiap kumpulan pengeluaran, bukan sahaja apabila formulasi baru diperkenalkan. Pensampelan peringkat kelompok ialah yang menjadikan resipi bahan yang baik menjadi produk selepas pasaran yang boleh dipercayai, kerana ia menangkap proses sebelum sampai kepada pelanggan.
Malah bahagian gantian yang mudah seperti 4515 pelapik brek mesti melepasi jujukan ricih, pudar dan dimensi yang lengkap sebelum ia sampai ke gudang. Ujian tidak dikhaskan untuk pembangunan produk; mereka adalah pintu masuk rutin untuk setiap kumpulan.
 Custom 4515 Lapik Brek Pengeluar OEM, Pengeksport, Syarikat Zhejiang Bangchi Auto Parts Co., Ltd. Adalah Pengilang OEM Lapik Brek 4515 Tersuai China, Pengeksport, Syarikat, Nombor Bahagian:4515 Brek Lini... Lihat Produk →
Toleransi Dimensi dan Pematuhan FMSI
Nombor FMSI ialah janji: lapisan yang membawa nombor tertentu mesti sepadan dengan setiap lapisan lain dengan nombor yang sama untuk bentuk, kesesuaian dan tingkah laku geseran. FMSI, Institut Piawaian Bahan Geseran, menerbitkan rujukan geometri yang mentakrifkan setiap nombor bahagian, dan pengeluar yang menerbitkan nombor FMSI pada kotak mengisytiharkan bahawa bahagian itu mematuhi rujukan itu.
Dimensi kritikal pada lapisan tugas berat ialah ketebalan, lebar, jejari lengkok permukaan geseran, dan kedudukan serta kedalaman lubang rivet atau chamfers. Ketebalan biasanya dikawal kepada kira-kira 0.10 mm di atas atau di bawah nilai lukisan. Geometri slot dan chamfer adalah sama penting kerana ia mempengaruhi bunyi bising, pemindahan habuk dan tingkah laku tempat tidur awal.
Untuk aplikasi penggantian seperti Kasut brek bergaris 4707Q , kedalaman countersink rivet dan jurang antara pelapik dan web kasut diperiksa pada setiap sampel yang ditarik dari kumpulan. Kedua-dua ukuran tersebut memutuskan sama ada kasut dipasang ke dalam perkakasan dram sedia ada tanpa pengubahsuaian.
 Kasut Brek Berbaris Custom 4707Q Pengeluar OEM, Pengeksport, Syarikat Zhejiang Bangchi Auto Parts Co., Ltd. Adalah Pengilang OEM Kasut Brek Berbaris 4707Q Tersuai China, Pengeksport, Syarikat, Nombor Bahagian:4707Q Prod... Lihat Produk →
Pensijilan, Audit dan Kebolehkesanan Disahkan
Tuntutan kualiti hanya sekuat pensijilan yang berdiri di belakangnya, dan untuk komponen brek pensijilan itu ialah IATF 16949. Loji yang diperakui IATF 16949:2016 telah meluluskan audit pihak ketiga yang didokumentasikan bagi sistem pengurusan kualitinya: pelan kawalan, analisis mod kegagalan pekerja, kelulusan pembekal, rekod latihan penentuukuran dan semua gagal sijil dan pemantauan dan penyelenggaraan audit.
Zhejiang Bangchi Auto Parts Co., Ltd. menyempurnakan peralihannya kepada pensijilan audit IATF 16949:2016 versi baharu, meletakkan kasut brek dan pengeluaran pelapik tugas beratnya di bawah sistem kualiti yang sama digunakan di rantai seluruh bekalan automotif global. Pembeli boleh meminta nombor sijil, badan pensijilan dan tarikh audit terakhir, dan pengeluar yang sah akan memberikan ketiga-tiganya tanpa teragak-agak. Sejarah penuh sistem kualiti didokumenkan padanya halaman profil syarikat .
Soalan Lazim
Adakah ujian kualiti yang paling penting untuk lapisan kasut brek?
Ujian kekuatan ricih berada di kedudukan pertama kerana ia mengesahkan bahawa pelapik kekal terikat pada jaringan kasut di bawah beban. Ambang penerimaan biasa untuk melaksanakan tugas berat ialah sekurang-kurangnya 12 MPa tanpa delaminasi, sampel daripada setiap kelompok.
Bagaimana penomboran FMSI berkaitan dengan kualiti?
Nombor FMSI mentakrifkan bentuk, kesesuaian dan ciri-ciri geseran lapisan. Kualiti disahkan apabila bahagian yang dikira sepadan dengan toleransi lukisan FMSI, biasanya 0.10 mm di atas atau di bawah pada ketebalan, jadi ia dipasang dan berfungsi seperti bahagian rujukan.
Adakah pensijilan yang perlu dipegang oleh pengeluar kasut brek?
Pensijilan sistem yang berkaitan ialah IATF 16949:2016, dikekalkan melalui pengawasan audit pihak ketiga tahunan. Pembeli harus meminta sijil, badan pensijilan dan tarikh audit baru-baru ini daripada menerima tuntutan lisan.
Berapa kerapkah kumpulan pengeluaran diuji?
Loji terkawal kualiti menguji sampel daripada setiap kelompok untuk kekuatan ricih, kestabilan geseran dan ketepatan dimensi, bukan sahaja semasa pembangunan formulasi. Pensampelan peringkat kelompok menangkap proses hanyut sebelum bahagian yang rosak sampai kepada pelanggan.
Lebih banyak jawapan tentang pemilihan, penyelenggaraan dan penggantian dikumpulkan pada halaman soalan lazim .


